模具設計
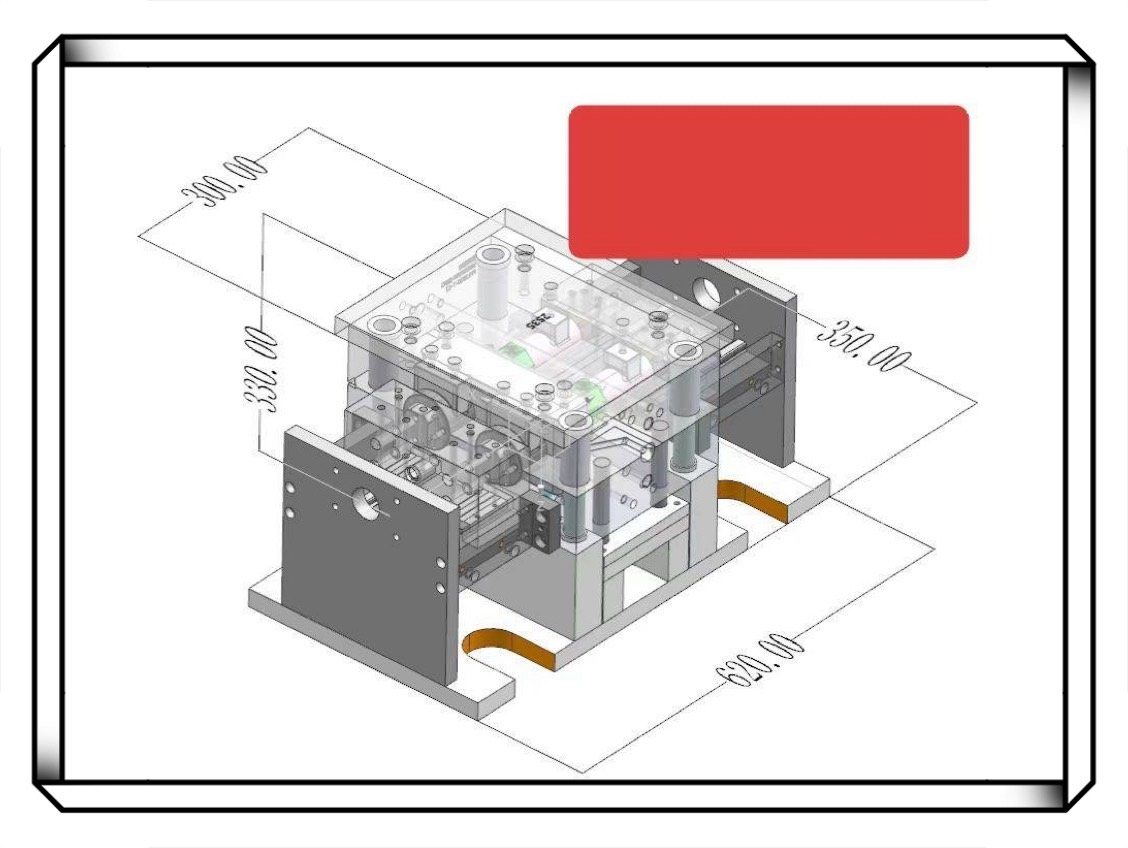
依你的 2D 或 3D 檔建立模具佈局、分模線與縮水率。
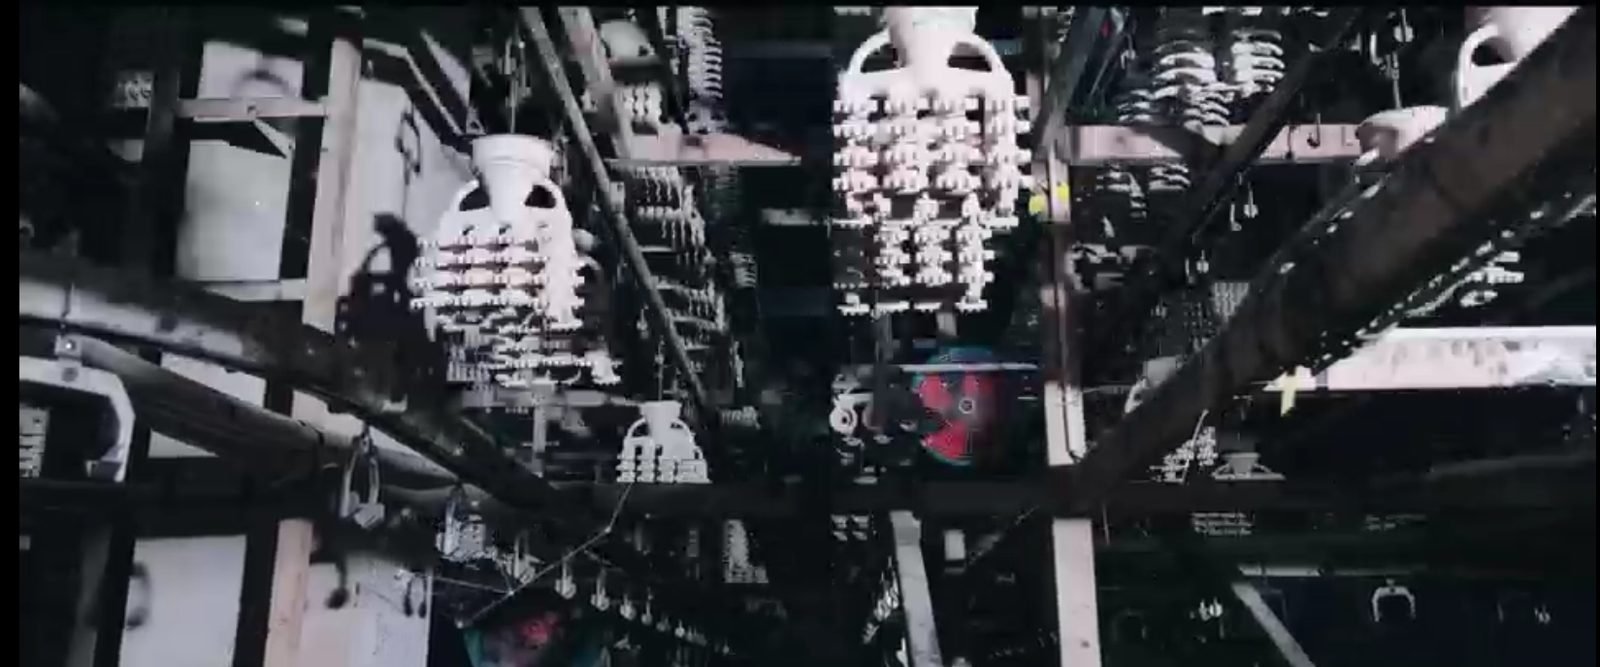
從你的圖面到包裝完成、檢驗合格的零件,共十二個受控步驟。以下每一步都在我們自己的廠內完成。
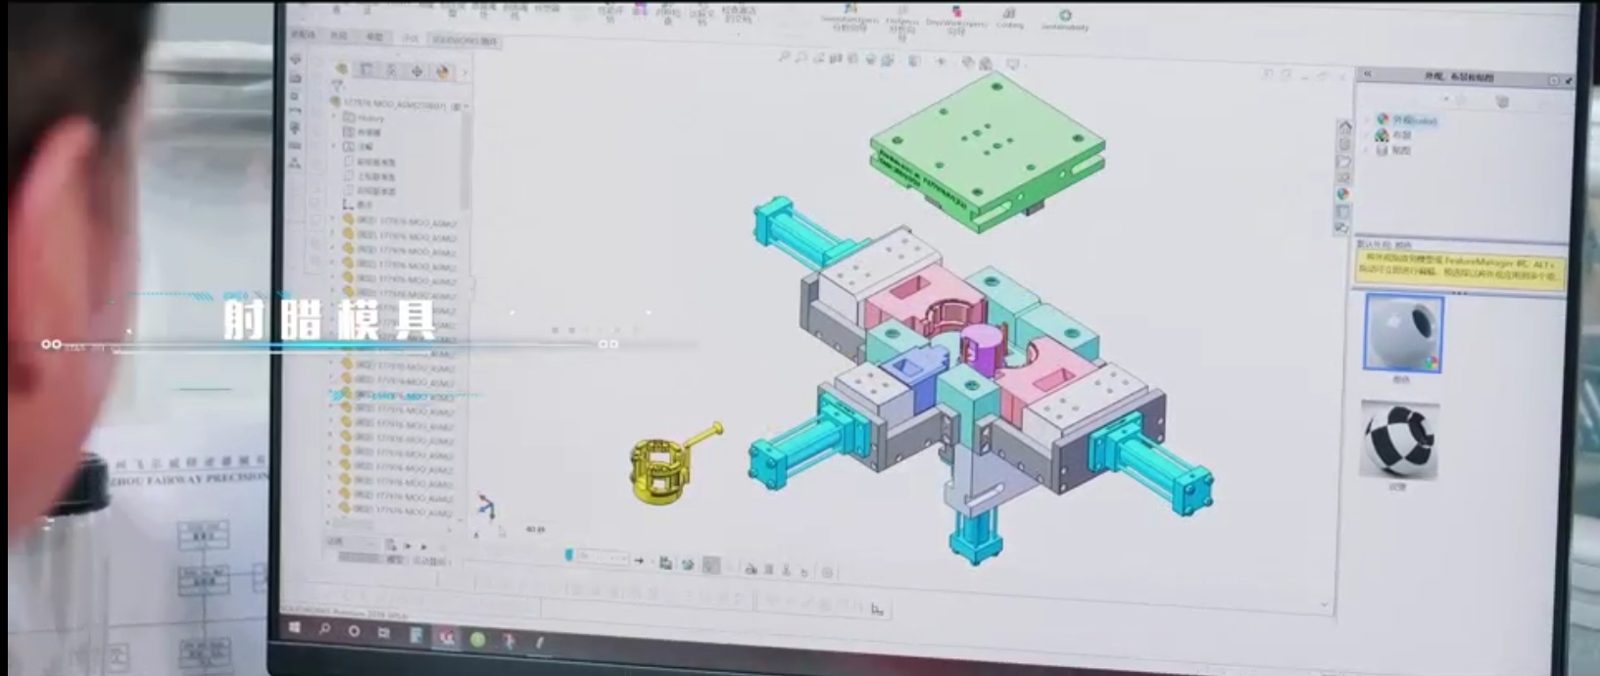
我們先審圖評估可鑄性,再同時模擬模具與澆注。澆道、縮水與充填在螢幕上先解決,讓首件樣品就能用。
依你的 2D 或 3D 檔建立模具佈局、分模線與縮水率。
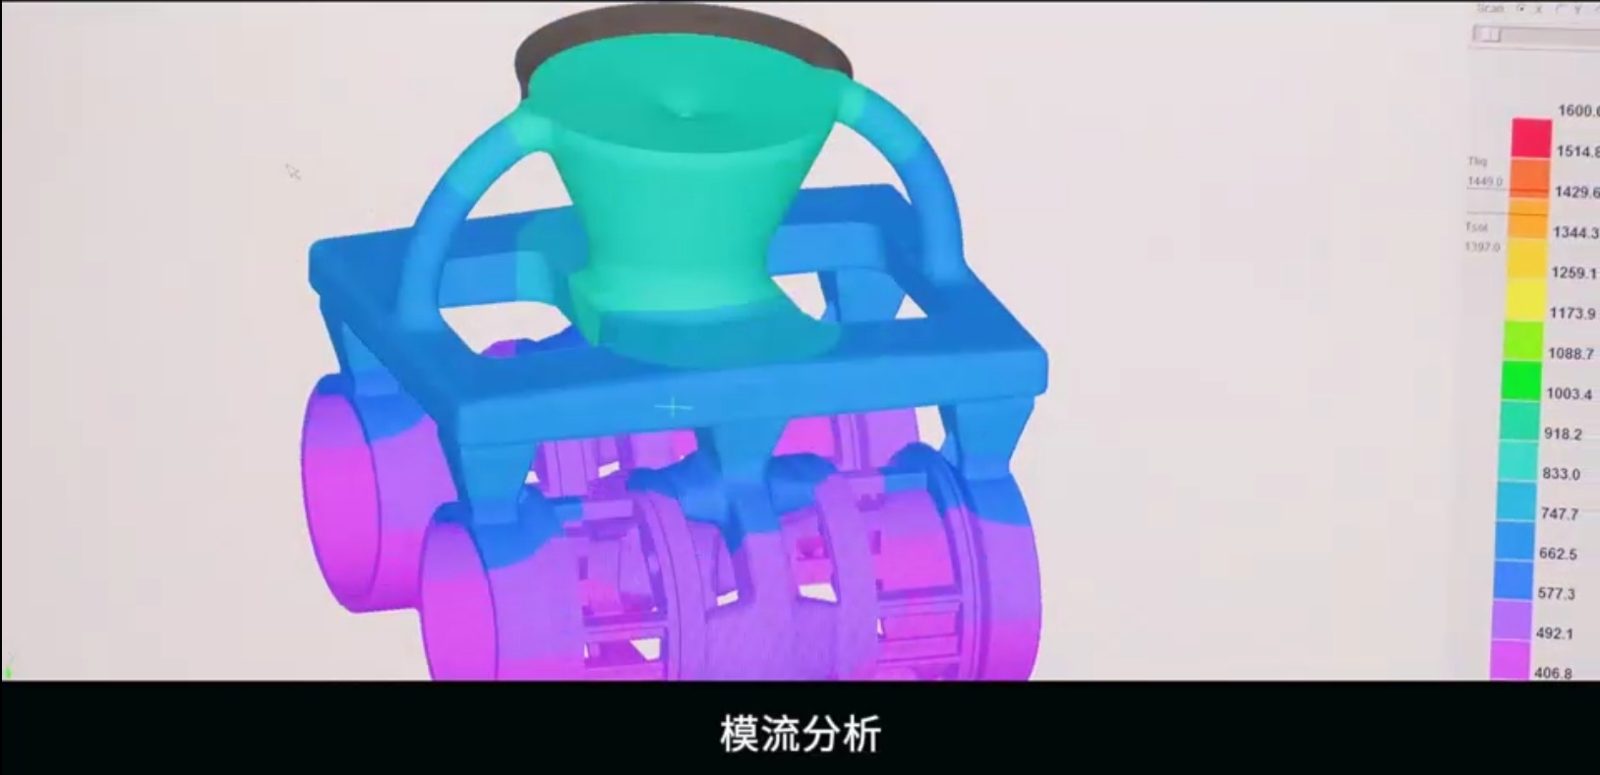
在模具還沒做出來之前,就用充填與凝固模擬決定澆冒口位置。
逐一檢查公差、壁厚與加工預留量。
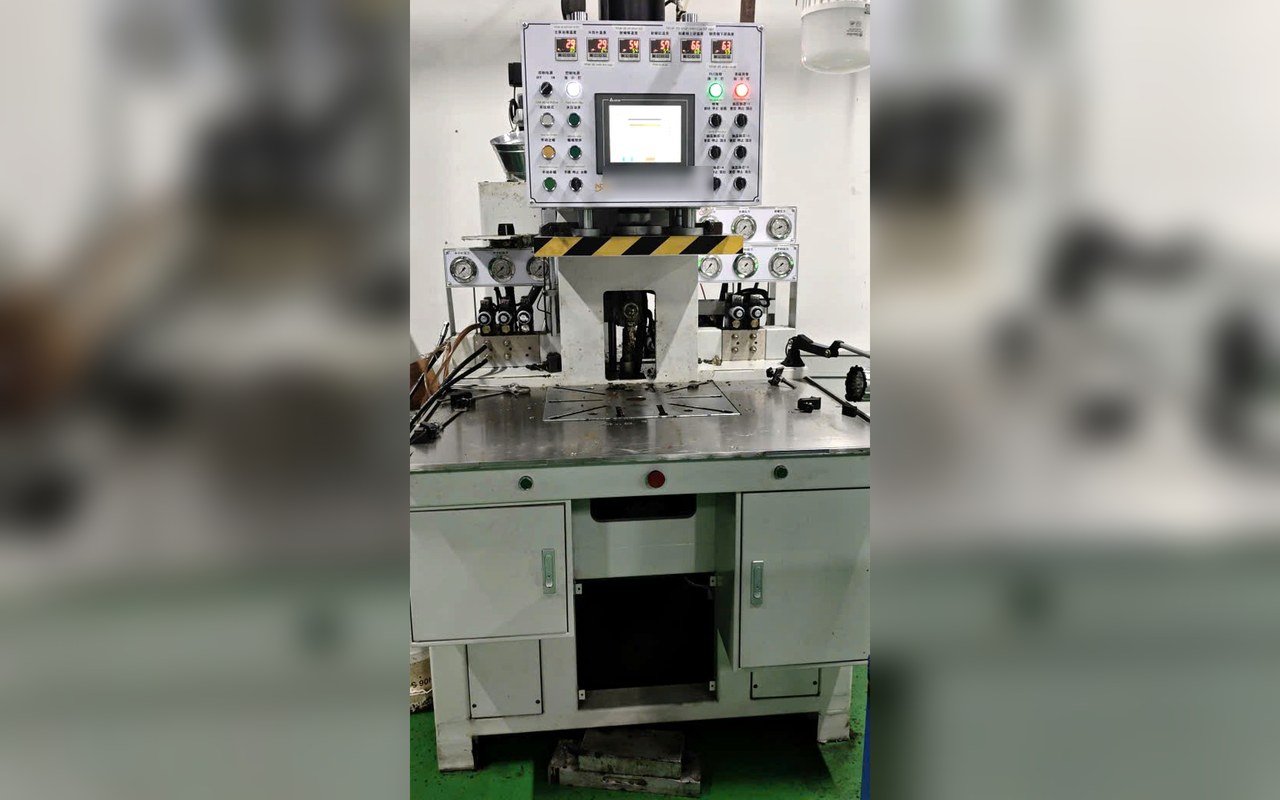
蠟模在程式控制的壓力與溫度下射出,並自動脫模。
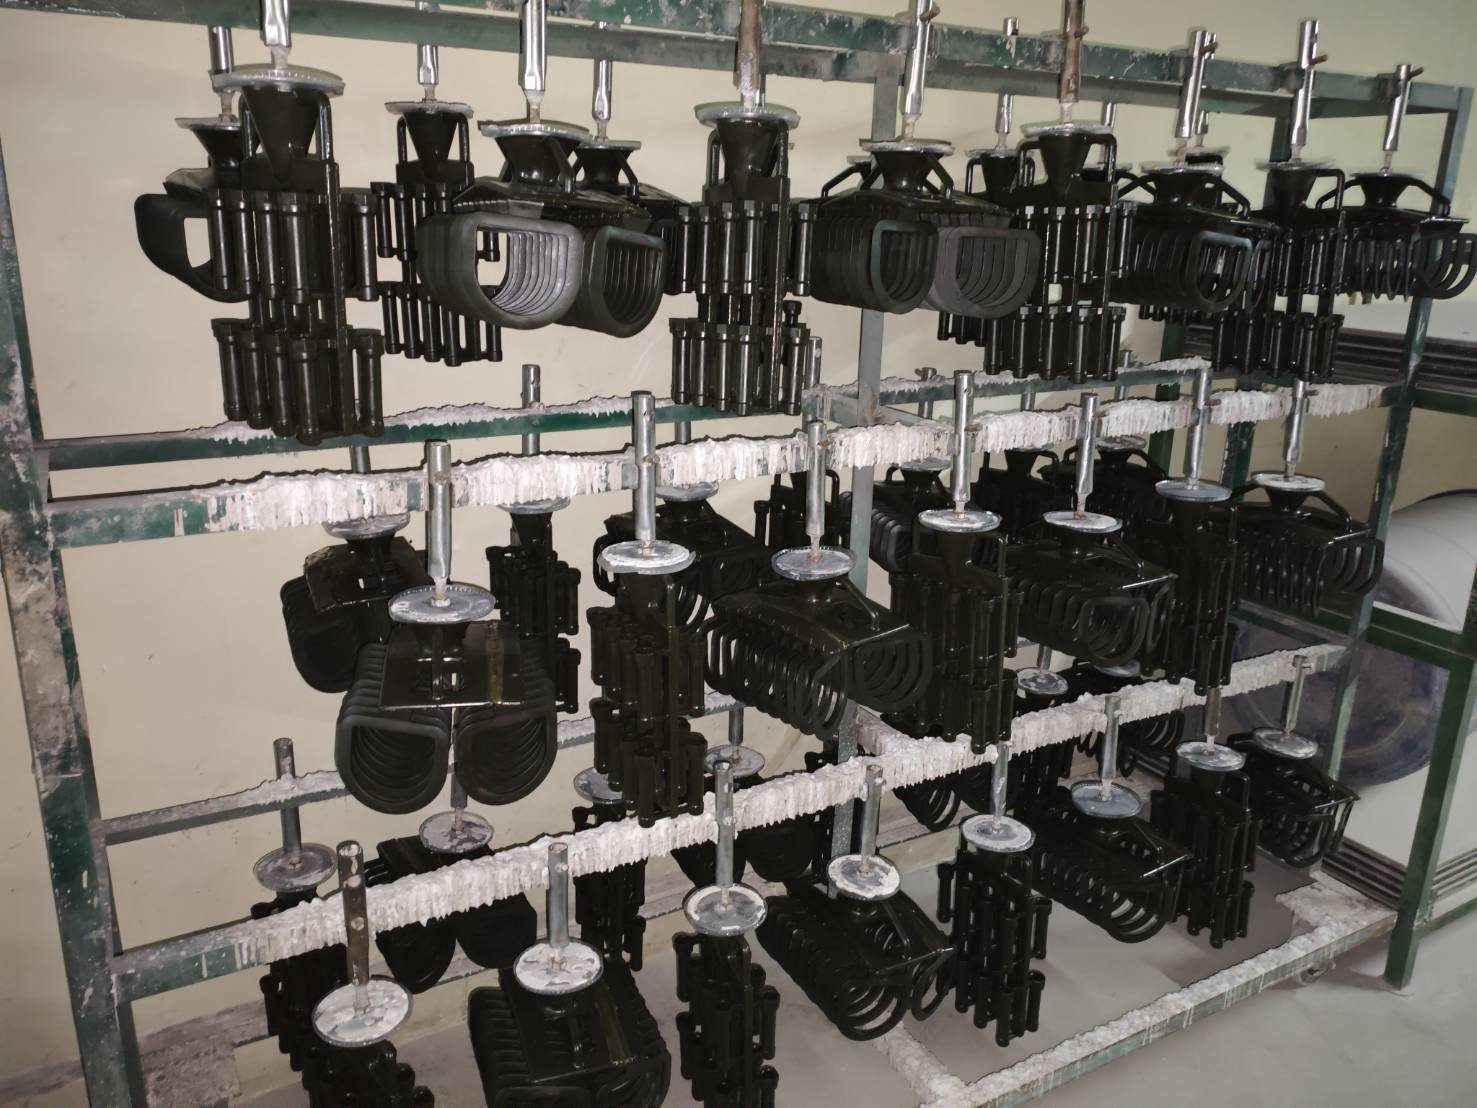
蠟模焊上澆道樹,製殼前先檢查並秤重。
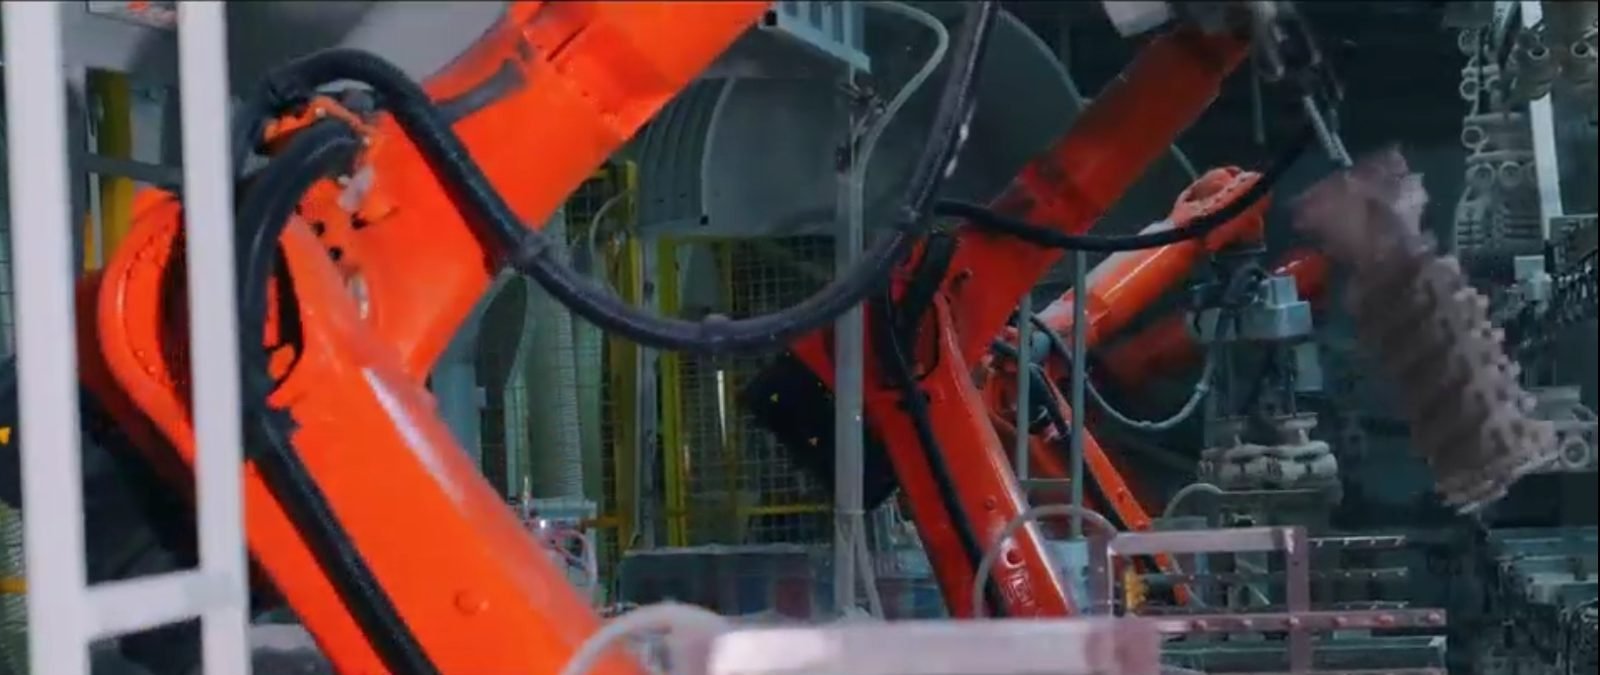
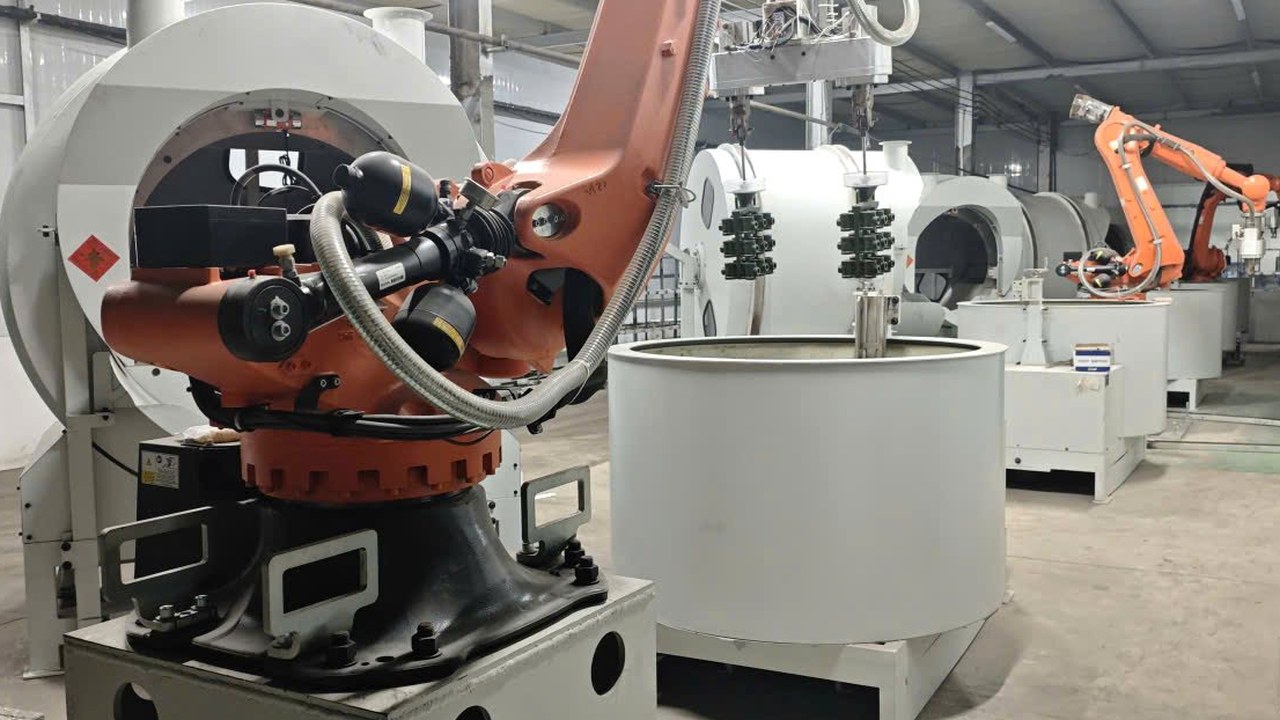
機器手臂導引浸漿,讓整批每一棵樹的塗層厚度一致。
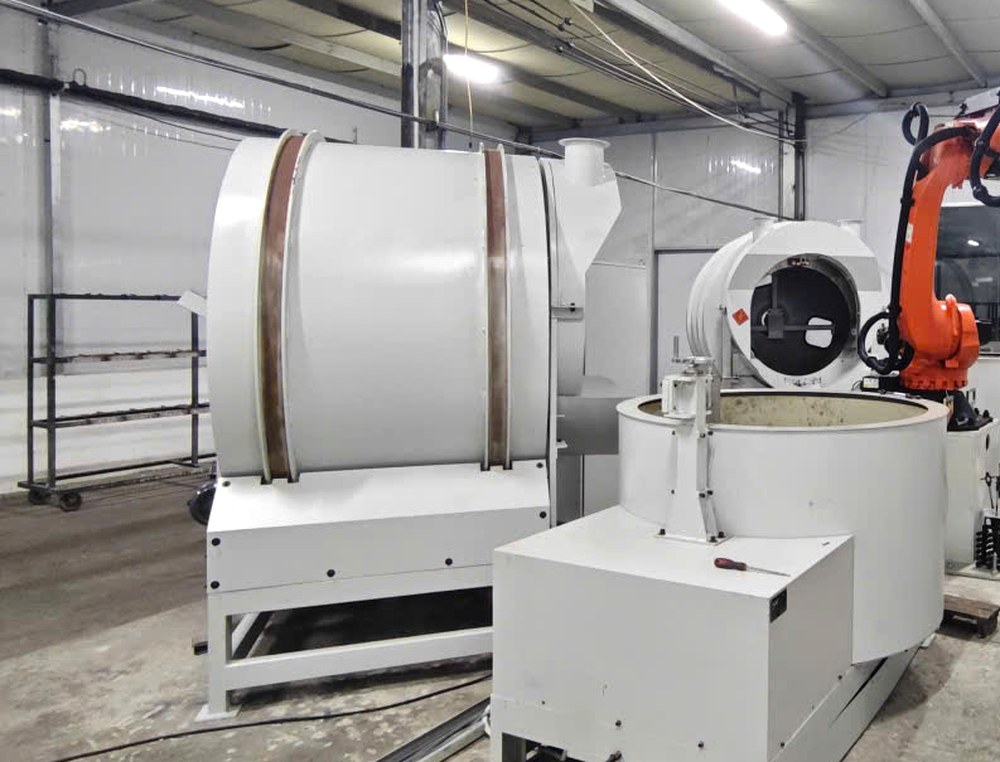
自動淋砂逐層堆疊,把殼做到指定厚度。
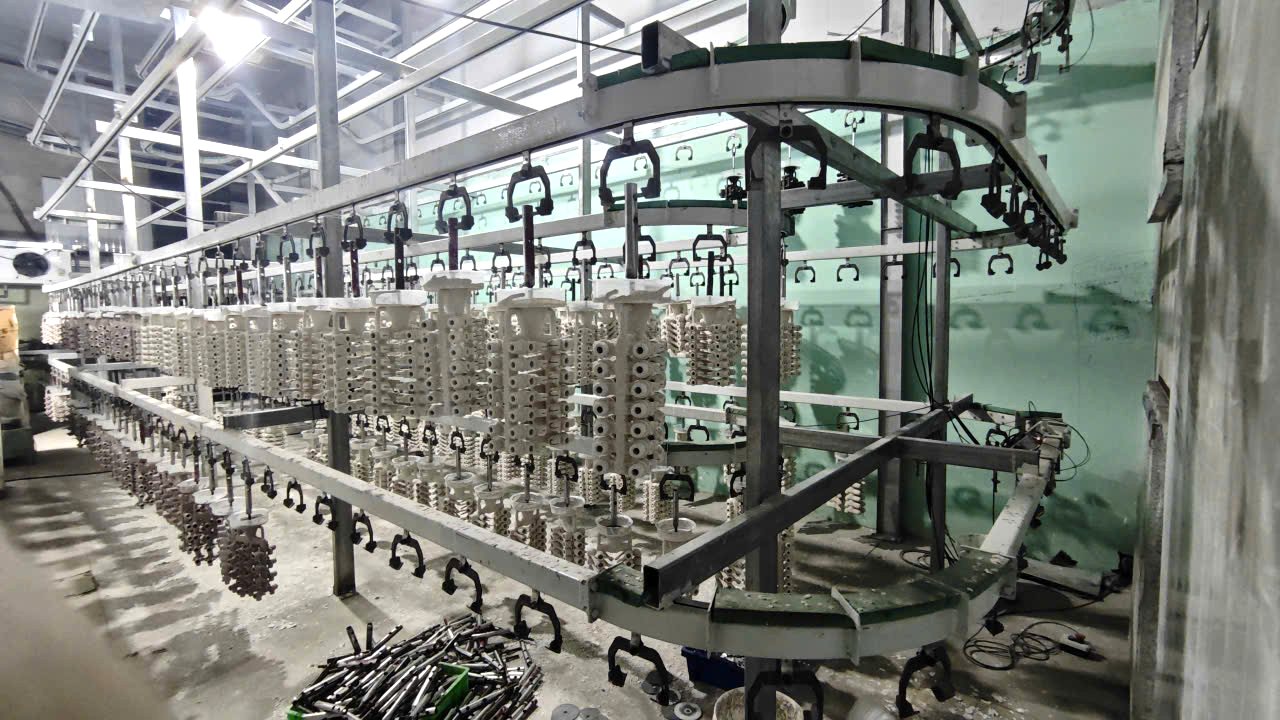
恆溫濕架讓每一層乾透才進下一層——殼裂就是在這一關擋掉的。
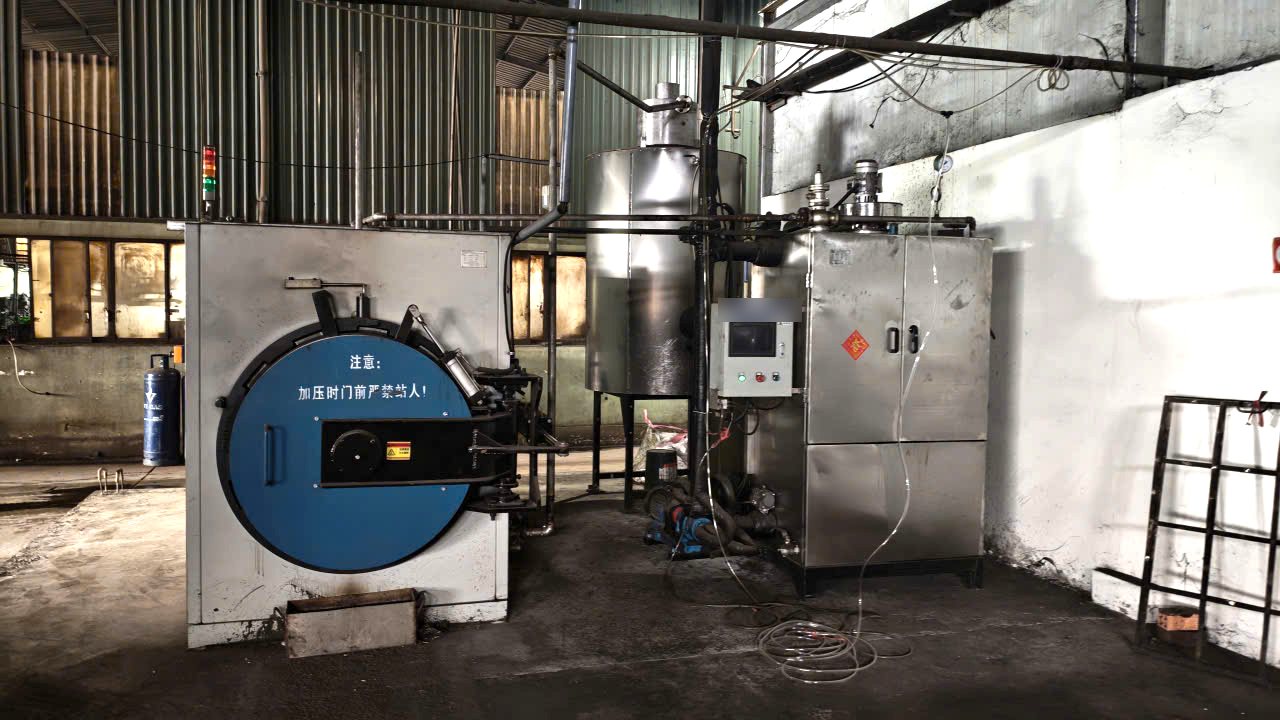
蒸汽脫蠟夠快,避免蠟膨脹撐裂殼。蠟由 PLC 系統回收再利用。
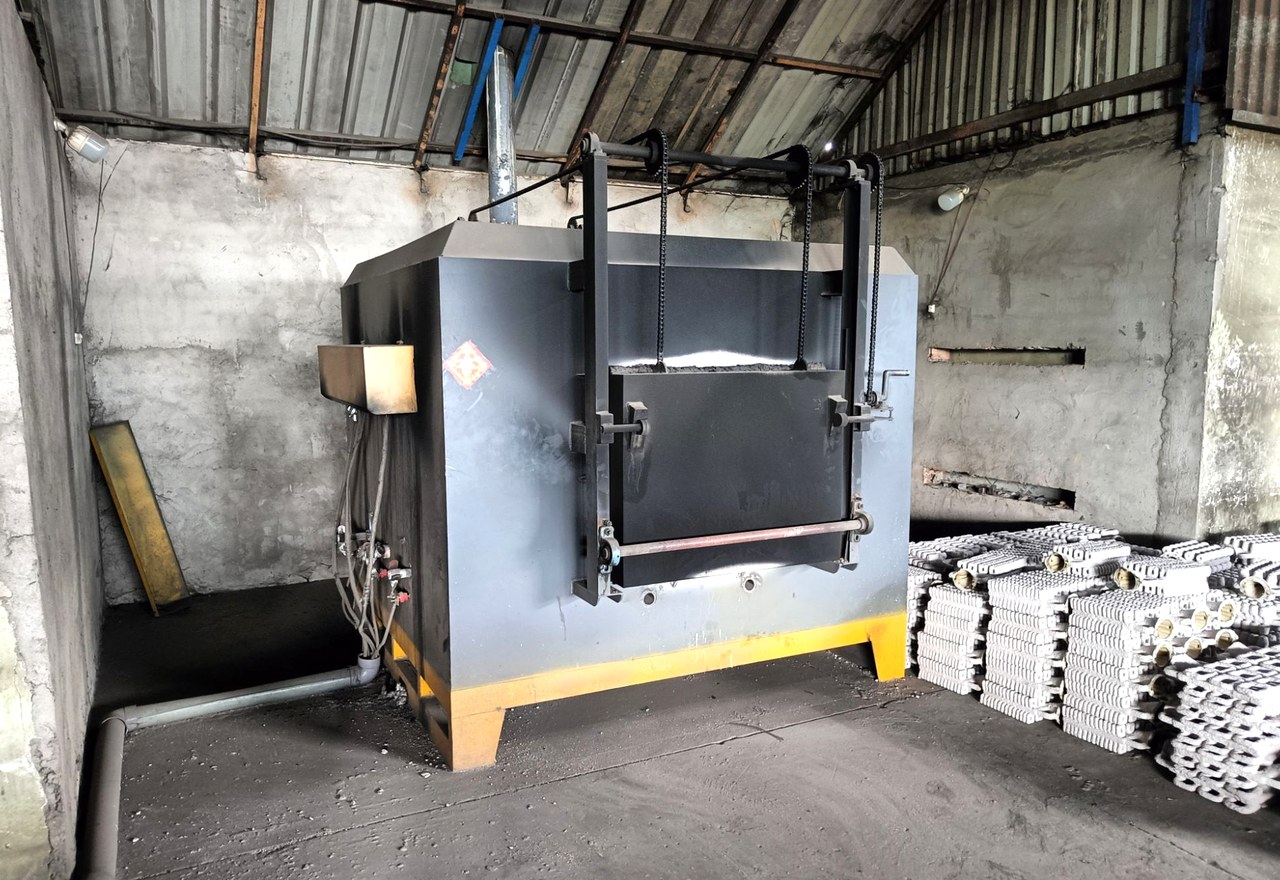
殼進爐焙燒,燒掉殘留並達到可澆注強度。
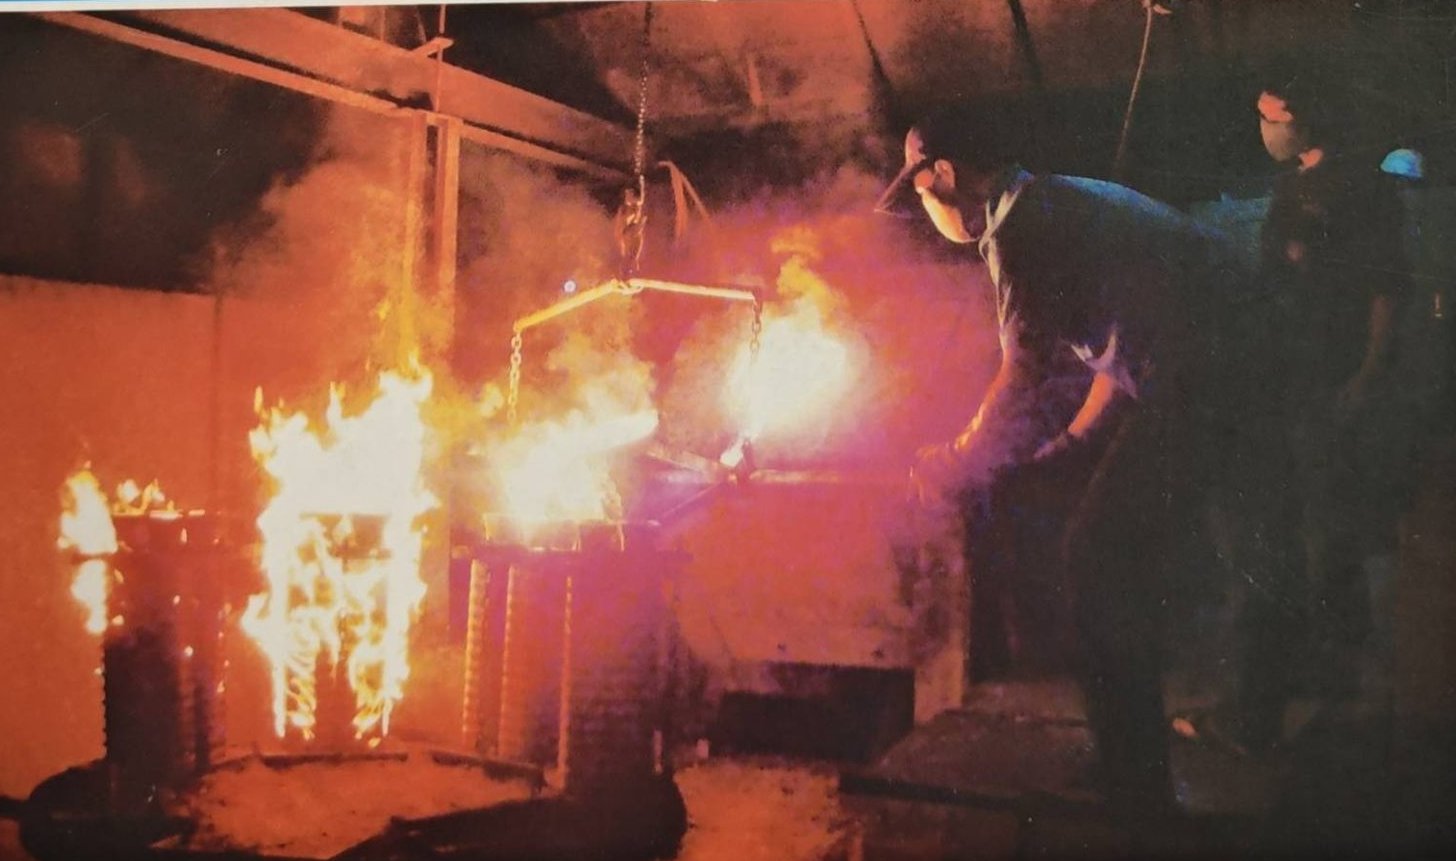
高週波感應熔煉,光譜儀確認成分後澆入熱殼。
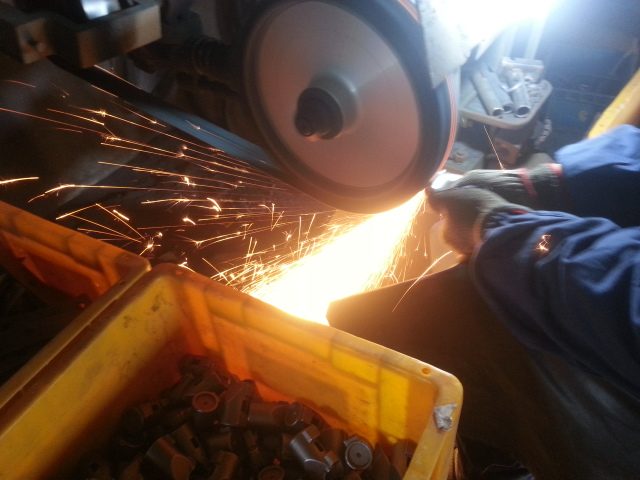
震殼、切澆口、研磨、噴砂、拋光到約定的表面。
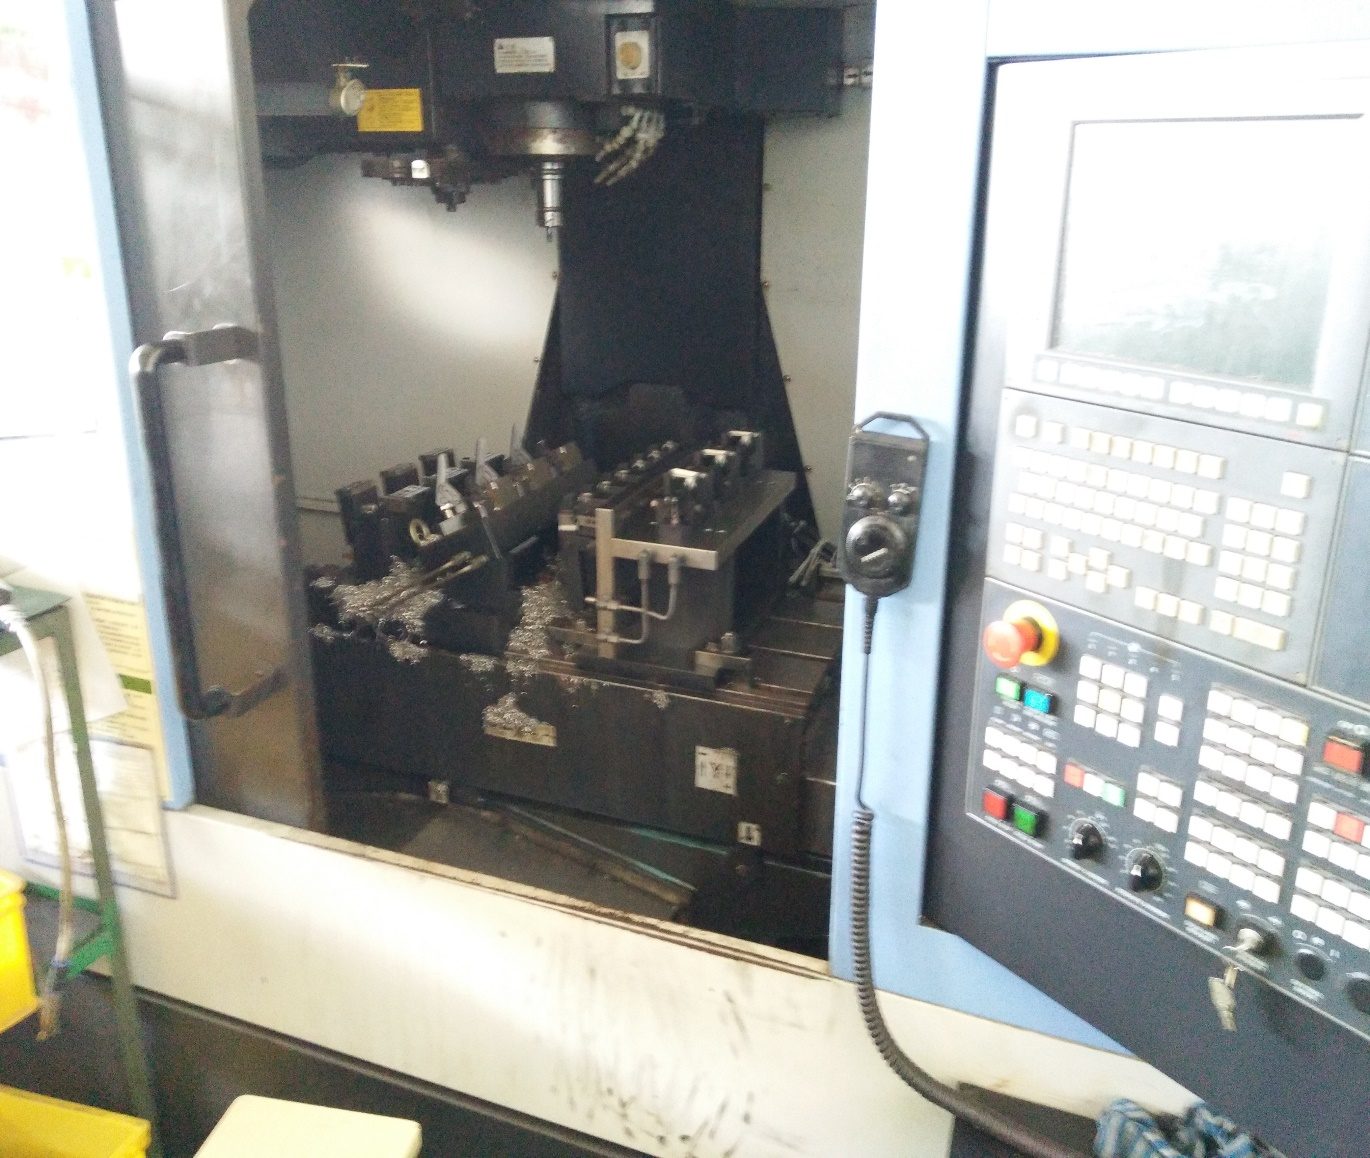
在自有機台上車、銑、鑽、攻牙到圖面最終公差。
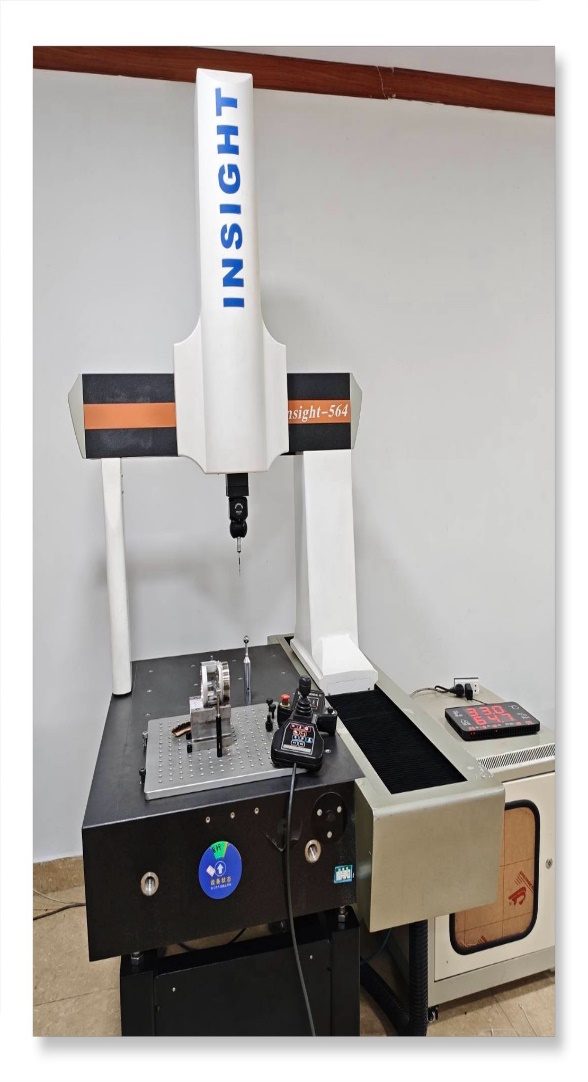
CMM 尺寸、材質報告與氣密測試,範圍依你的零件約定。
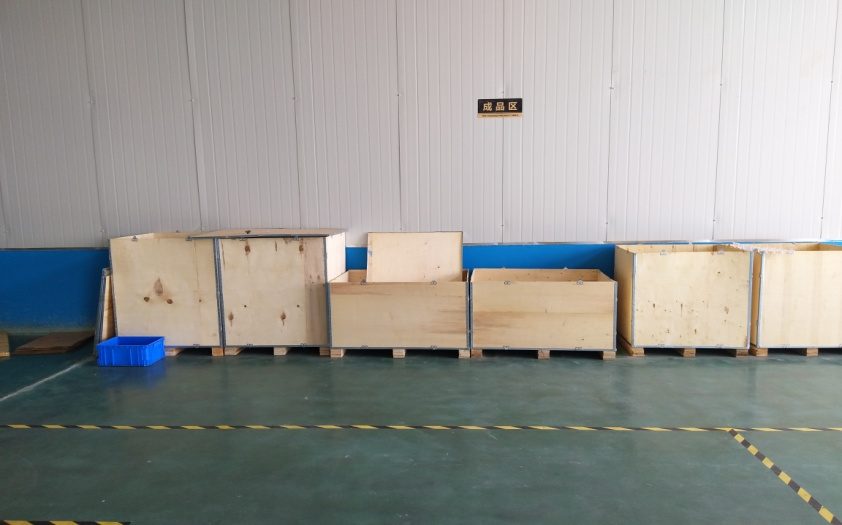
依你的標示要求包裝,透過我們自己的進出口作業出貨。
精密鑄造的缺陷大多生在殼,不是生在澆注。浸漿不均、乾燥趕工、淋砂不穩,會造成裂紋、夾渣與尺寸偏移,而這些往往加工後才浮現——那時零件已經很貴了。
所以我們的浸漿和淋砂交給機器、乾燥區控溫控濕。這是廠裡最不起眼的一段,卻是保住你交期的那一段。